
 עִברִית
 |


ICT-AISM08
I.C.T
SMT Intelligence Auto Splicing Unit
| כַּמוּת: | |
|---|---|


מדור הראייה משתמש בבדיקת CCD ובתאורה מבוקרת כדי לבחון את סרט הנשא לפני תחילת החיתוך. מקורות אור עליונים ותחתונים מעניקים למצלמות תצוגה ברורה של כיסי רכיבים, מרווחים ומיקומים ריקים. המערכת יכולה לזהות רכיבים מעל 01005 וליצור תבניות ויזואליות המבוססות על סימון רכיבים, ולהוסיף בדיקה נוספת נגד אי התאמה של החומר. לאחר השלמת הבדיקה, מנועים עצמאיים מעבירים את הסרט דרך מסילות מובילות מדויקות. גלגלי הנעה בעלי שיניים עדינות מספקים אחיזה יציבה, בעוד שמכסי צד מחזיקים את הסרט במקומו במהלך התנועה. מיקום המסלול משתנה אוטומטית עבור סוג הקלטת שנבחר, ועוזר ליחידת החבור האוטומטית של Intelligence לשמור על יישור יציב לפני חיבור שני הסלילים.

חותך פנימי בעל קשיות גבוהה מייצר קצה סרט נקי לאחר שמערכת ה-CCD מאשרת את המיקום הנכון. כאשר סליל מכיל קטע ריק ארוך, המפעיל יכול לקצר אותו תחילה עם החותך הידני החיצוני. במהלך שלב ההצטרפות, משאבת ואקום קטנה מחזיקה את סרט ההדבקה בחוזקה על משטח העבודה. ראש הספיחה כולל פונקציית חימום, בעוד שבקר עצמאי שומר על עקביות הטמפרטורה. מנועי צעד ומנגנון הילוכים מיוחד מנחים את קצות הסרט למקומם בתנועה מבוקרת. מנועים מרובים מתאמים הזנת חומרים ופינוי פסולת כדי להפחית חסימות. מבנה זה מאפשר ליחידת ה-SMT Intelligence Auto Splicing להגיע לקצב מעבר של עד 98% בתנאי ייצור מתאימים.

יחידת ה-Intelligence Auto Splicing מנוהלת על ידי מחשב תעשייתי, כרטיס בקרת IO, ומנהלי התקנים נפרדים עבור חלקי העבודה העיקריים. שליטה עצמאית מקלה על ניהול כל תנועה ותומכת בפעולה יציבה במהלך משימות שחבור חוזרות ונשנות. הפריסה הפנימית שלו קומפקטית, בעוד האנטנה המורחבת עוזרת לשמור על קליטת האות ברחבי הסדנה. שתי סוללות ליתיום נטענות 24 V מספקות כ-12-14 שעות של זמן פעולה, המאפשרות למכונה לנוע בין אזורי ייצור. התוכנה המודרכת זמינה בסינית ובאנגלית ובדרך כלל ניתן ללמוד אותה תוך מספר דקות. סריקת ברקוד היא סטנדרטית, בעוד שיבוא BOM, תקשורת MES ומדידות RC עבור סרטי 8 מ'מ נבחרים זמינים בהתאם לתצורה.
| מפרטים
| מס' | ICT-ASM08 | I.CT-AISM08 | I.CT-ASM24 | |
|---|---|---|---|---|
| 1 | דֶגֶם | ICT-ASM08 | ICT-AISM08 | ICT-ASM24 |
| 2 | מכשיר מדידה RC | N/a | תֶקֶן | N/a |
| 3 | דוּגמָה | סרט 8 מ'מ | סרט 8 מ'מ | סרט 8 / 12 / 16 / 24 מ'מ |
| 4 | Mounter ישים | מותגי SMT מלאים | מותגי SMT מלאים | מותגי SMT מלאים |
| 5 | סרט SMT (מ'מ) | 8 מ'מ נייר / 8 מ'מ בולטות | 8 מ'מ נייר / 8 מ'מ בולטות | 8 / 12 / 16 / 24 מ'מ נייר ובלט |
| 6 | מצב שחבור | חיתוך אוטומטי / חיבור אוטומטי | חיתוך אוטומטי / חיבור אוטומטי | חיתוך אוטומטי / חיבור אוטומטי |
| 7 | גודל סרט חיבור | 32 מ'מ | 32 מ'מ | 32 מ'מ × 2 |
| 8 | חבילת סרט שחבור | סְלִיל | סְלִיל | סְלִיל |
| 9 | מספר סרט חיבור | 1 | 1 | 2 |
| 10 | דיוק חיבור | ±0.2 מ'מ | ±0.2 מ'מ | ±0.05 מ'מ |
| 11 | זיהוי קלטת ריקה | CCD | CCD | CCD |
| 12 | מספר CCD | 1 | 2 | 1 |
| 13 | זמן מחזור חיבור | 6-12 שניות* | 6-12 שניות* | 6-12 שניות* |
| 14 | שיעור מעבר על Mounter | 95% | 98% | 98% |
| 15 | MES | נתמך | נתמך | נתמך |
| 16 | שיטת בקרה | PC | PC | PC |
| 17 | ספק כוח | שתי סוללות ליתיום 24 V | שתי סוללות ליתיום 24 V | שתי סוללות ליתיום 24 V |
| 18 | זמן אספקת הסוללה | 12-14 שעות | 12-14 שעות | 12-14 שעות |
| 19 | מידות (מ'מ) | 550 × 470 × 1300 | 400 × 470 × 1400 | 360 × 310 × 1320 |
| 20 | מִשׁקָל | כ. 65 ק'ג | כ. 65 ק'ג | כ. 70 ק'ג |
| רשימת ציוד קו SMT
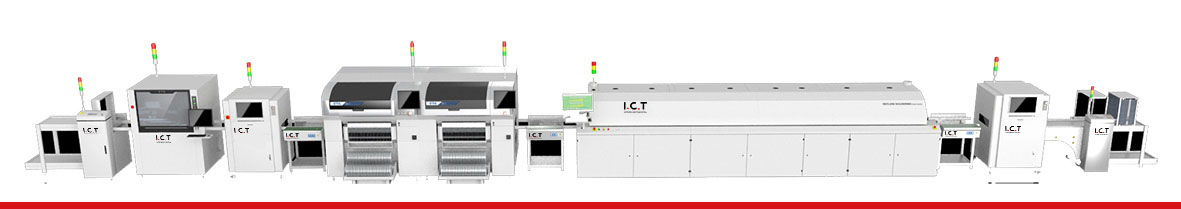
מפעל שלם לתלייה על פני השטח דורש יותר מאשר הצבת מכונות ברצף. טעינת PCB, הדפסת משחת הלחמה, בדיקת SPI, מיקום רכיבים, הלחמת זרימה חוזרת, בדיקת AOI, טיפול בלוח, ביטול לוח וניקוי חייבים לעבוד במהירויות תואמות. ICT מתכננת את הקו המלא לפי גודל ה-PCB, טווח הרכיבים, תפוקת היעד, תדירות החלפת המוצר, פריסת הסדנה ותקן הבדיקה. אורכי מסועים, מיקומי חיץ, גישת מפעיל, חיבורי שירות ומסלולי חומר נחשבים לפני אישור הפריסה הסופית. גישה מתואמת זו מסייעת להפחית את ההמתנה בין תהליכים, למנוע חוסר התאמה בין הקיבולת ולהשאיר מקום מעשי לתחזוקה ולהרחבה עתידית. התוצאה היא מערכת ייצור שתוכננה סביב המוצרים בפועל של הלקוח ולא רשימת ציוד קבועה.

| שם המוצר | ייעוד בקו SMT |
|---|---|
| מטעין PCB | טוען אוטומטית PCB חשופים לקו. |
| מדפסת הדבק הלחמה | מדפיס משחת הלחמה על רפידות PCB בצורה מדויקת. |
| מכונת בחירה ומקום | הרכבת רכיבים על גבי PCB במדויק. |
| התנור מחדש | ממיס הלחמה ליצירת מפרקים מוצקים. |
| מכונת AOI | בודק חיבורי הלחמה וליקויי מיקום. |
| מכונת SPI | בודק גובה ואיכות משחת הלחמה. |
| ציוד למעקב | מתעד ועוקב אחר נתוני ייצור: מכונת סימון לייזר /מתקן תוויות/מדפסת הזרקת דיו |
| מכונת ניקוי SMT | משמש לניקוי PCB, סטנסילים, מתקנים, חרירים וכו'. |
| מכונת ניתוב PCB בלייזר | חתוך את ה-PCBA למוצר הסופי |
| סרטון הצלחת לקוחות
ICT תמכה לאחרונה ביצרנית ספקי כוח בקזחסטן עם קו ייצור אוטומטי לחלוטין להרכבה משטח וקו שלם להכנסת DIP. חלק ההרכבה על פני השטח כלל מעמיס PCB, מדפסת אוטומטית מלאה, ציוד מיקום, מסועים, תנור זרימה חוזרת ובדיקת AOI לא מקוונת. המהנדסים אנדי ובילי נסעו למפעל כדי למקם ולחבר את המכונות, לבדוק את פעולת הקו, להריץ בדיקות ייצור ולהכשיר את מפעילי הלקוח. לאחר סיום העבודה הודה הלקוח ל-ICT על איכות הציוד והתמחור המתאים. הם גם שיבחו במיוחד את אנדי ובילי על בניית הקו ולימדו את הצוות המקומי כיצד להשתמש בו. הפרויקט עבר מאספקת ציוד לייצור מוצלח באמצעות תמיכה הנדסית ישירה.
| תמיכה בשירות והדרכה
ICT מספקת תמיכה בפרויקט המבוססת על תהליך המפעל המלא, החל מבדיקת קיבולת, עיצוב פריסה, תכנון שירות ותצורת ציוד. לפני המשלוח, המכונות מורכבות, נבדקות ונבדקות בהתאם לדרישות הייצור המאושרות. באתר הלקוח, המהנדסים יכולים לבצע מיקום, יישור, חיבור קו, בדיקות תקשורת, הגדרת תוכנית, בדיקות לוח לדוגמה והתאמת תהליכים. ההדרכה מסודרת סביב זרימת הייצור בפועל של הלקוח, כולל הדפסת משחת הלחמה, הכנת מיקום, בקרת זרימה חוזרת, תכנות בדיקה, טיפול בחומרים, תחזוקה מונעת ופתרון תקלות בסיסי. מפעילים וצוות תחזוקה מקבלים הדרכה מעשית בקו במקום לקרוא מדריכים בלבד. זה עוזר לצוות המקומי להבין כיצד כל שלב ייצור משפיע על האיכות, התפוקה ויציבות הקו לטווח ארוך.

| משוב לקוחות
לקוחות בדרך כלל מעריכים פרויקט מפעל שלם באמצעות יציבות ייצור, יכולת הנדסית, הגנה על משלוחים ותגובת שירות. מהנדסי ICT עובדים ישירות עם צוותים מקומיים במהלך ההתקנה והבדיקה, מסבירים כל תהליך בשלבים ברורים ומתקנים בעיות שנמצאו במהלך ייצור הניסיון. לפני המסירה, הציוד מנוקה, עטוף, מרופד, מקובע עם תומכות, וארוז באריזות עץ לייצוא כדי להפחית תנועה במהלך הובלה בינלאומית. לאחר תחילת הייצור, השאלות הטכניות מטופלות באמצעות תמיכה מתואמת של אנשי מכירות ומהנדסים, תוך הכוונה מרחוק או שירות אתר מסודר בהתאם למצב. לקוחות מרבים לשבח את ההכשרה המעשית, האריזה הקפדנית והתקשורת המהירה מכיוון שפרטים אלו מפחיתים את הסיכון בפרויקט ועוזרים למפעל להגיע לייצור רגיל מוקדם יותר.

| אישורים ותקנים
ICT מיישמת בקרת איכות לאורך פרויקטים שלמים של קו הייצור, מתכנון הנדסי ראשוני ועד הרכבת ציוד, בדיקה, אריזה ואספקה סופית. ההסמכות והכישורים הזמינים של החברה כוללים CE, RoHS, ISO 9001 ומספר פטנטים טכניים. מסמכים אלה תומכים בבטיחות חשמל, תאימות סביבתית, ניהול ייצור ופיתוח מוצר עצמאי. בדיקת מפעל אינה מסתמכת על תעודות בלבד. חלקים נכנסים נבדקים לפני ההרכבה, פונקציות מפתח נבדקות במהלך הייצור, ומכונות שהושלמו עוברות אימות חשמלי, מכאני, תוכנה, אזעקה והפעלה. ממשקי ציוד נבדקים גם כאשר מוכנות מספר מערכות לפרויקט אחד. תהליך זה מסייע להבטיח שקו הייצור הסופי יגיע כמערכת ייצור מתואמת עם תקני איכות עקביים בכל שלב.

| אודות חברת ICT ומפעל
ICT מספקת פתרונות מלאים במפעל לייצור על פני השטח, הרכבת DIP, ציפוי קונפורמי, ניפוק, בדיקה, ניקוי, עקיבות ואוטומציה. לחברה צוותי מחקר, הנדסה, ייצור, איכות, מכירות ושירות בינלאומיים עצמאיים, עם יותר מ-200 עובדים התומכים בפרויקטים גלובליים. למעלה מ-1,600 לקוחות ביותר מ-70 מדינות השתמשו בפתרונות ICT לבניית מפעל חדש, הרחבת קיבולת ושדרוגי קו הייצור. כל פרויקט מתוכנן לפי מוצרים אמיתיים, יעדי תפוקה, תנאי סדנה ודרישות איכות. המפעל עוקב אחר נהלים מוגדרים לבדיקה נכנסת, בקרת הרכבה, בדיקת מכונות, תפעול ניסיון, אריזה ואישור משלוח. באמצעות תכנון פריסה, שילוב ציוד, התקנה, הדרכה ותמיכה ארוכת טווח, ICT מסייע ליצרנים לבנות מערכות ייצור אלקטרוניקה יציבות וניתנות להרחבה.


